


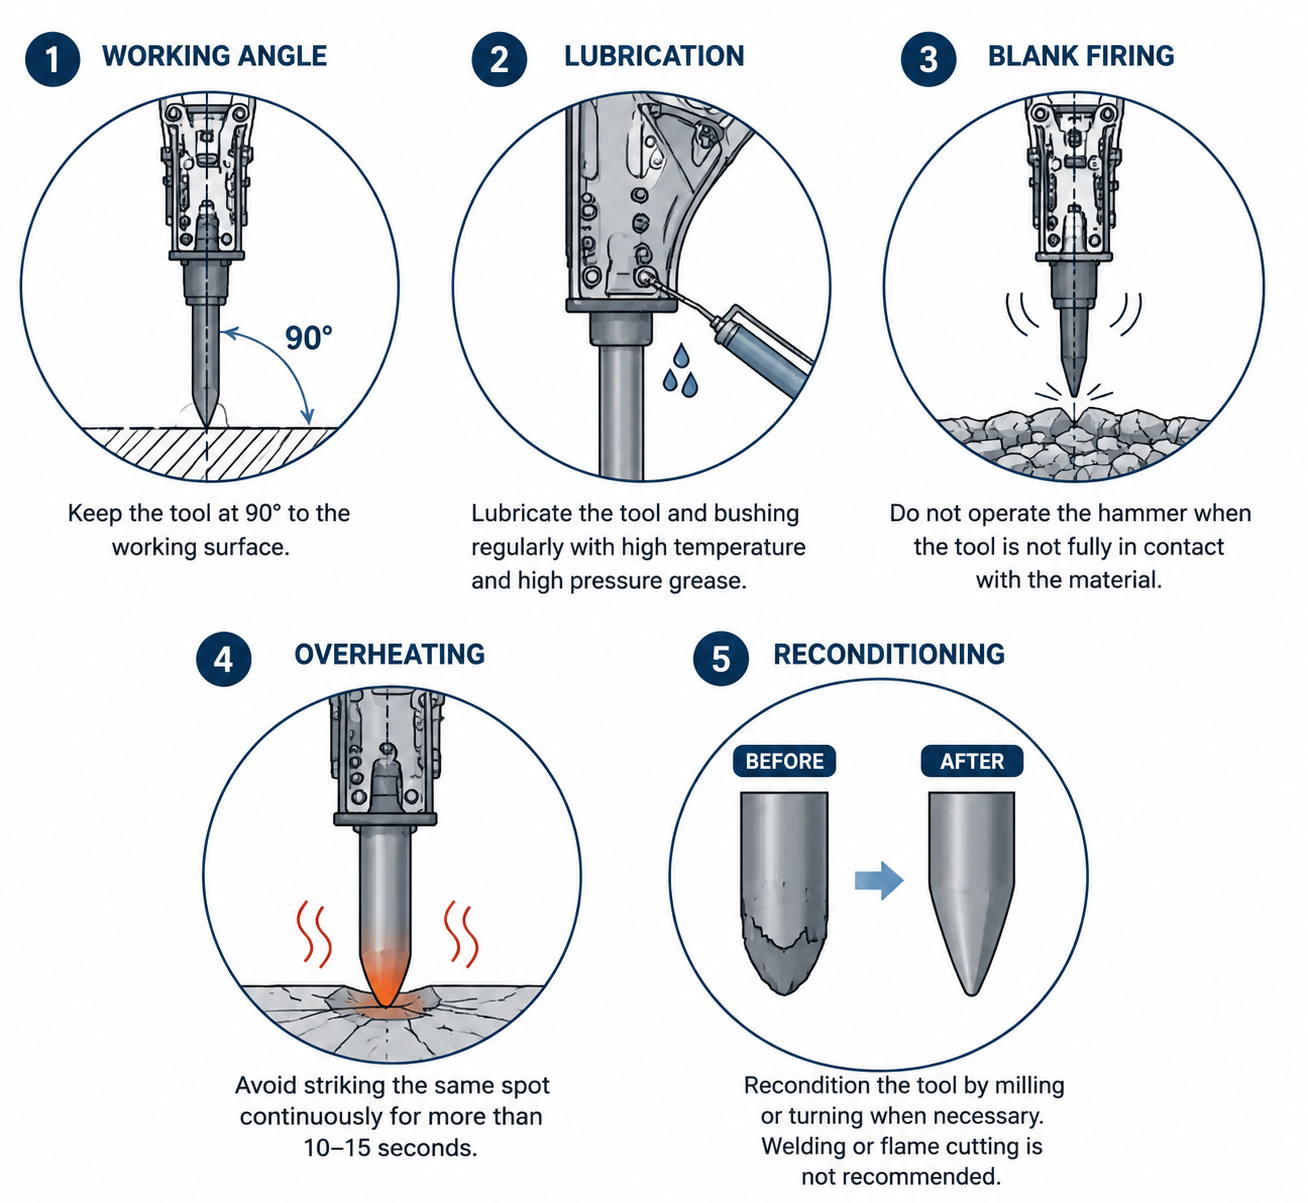
1. Çalışma Açısı
İş yüzeyine göre 90°'lik doğru çalışma açısını korumak çok önemlidir. Aksi takdirde, takım ömrü kısalır ve takım ile burçlar arasında yüksek temas basıncı, yüzey aşınması ve takımların kırılması gibi ekipman üzerinde olumsuz sonuçlar doğurur.
2. Yağlama
Aletin/burcun düzenli olarak yağlanması gereklidir, lütfen kullanın.
Doğru kalitede yüksek sıcaklık/yüksek basınç gresi. Bu gres, aletleri yanlış çalışma açısı, kaldıraç ve aşırı eğilme vb. nedenlerle oluşan aşırı temas basınçlarına karşı korur.
3. Boş Mermi Atışı
Aletin iş yüzeyiyle temas halinde olmadığı veya yalnızca kısmen temas halinde olduğu durumlarda çekiç kullanımı, parçalarda ciddi aşınmaya ve hasara neden olur. Çünkü aletin tutucu pime doğru ateşlenmesi, üst tutucu düzlem alanını ve tutucu pimin kendisini tahrip edecektir. Aletler düzenli olarak, örneğin her 30-50 saatte bir kontrol edilmeli ve hasarlı alan taşlanmalıdır. Ayrıca bu fırsatta aletin burçlarında aşınma ve hasar olup olmadığı kontrol edilmeli, gerekirse değiştirilmeli veya onarılmalıdır.
4. Aşırı Isınma
Aynı noktaya 10-15 saniyeden fazla vurmaktan kaçının. Çok uzun süre vurmak, çalışma yüzeyinde aşırı ısı birikmesine ve "mantarlaşma" şeklinde hasara yol açabilir.
5. Yeniden şartlandırma
Normalde keskiye yeniden işlem yapılması gerekmez, ancak çalışma ucundaki şekil bozulursa, alet ve çekiç boyunca yüksek gerilmelere neden olabilir. Frezeleme veya tornalama ile yeniden işlem yapılması önerilir. Kaynak veya alevle kesme önerilmez.
Yayın tarihi: 14 Temmuz 2026
